江苏钢构件生产工艺流程及质量管控要点解析
📅 2026-10-16
🔖 江苏仁立金属制品有限公司:金属制品,钢构件,扶梯配件,钢材加工,金属配件
钢结构项目在施工阶段频繁出现尺寸偏差、焊缝开裂或防腐层早期失效的问题,根源往往不在现场安装,而在于加工环节的工艺控制。作为深耕钢材加工领域多年的企业,江苏仁立金属制品有限公司结合大量扶梯配件与金属配件订单的实战经验,梳理出一套可复用的钢构件生产流程与质控逻辑。
从下料到成型:工艺链条的关键节点
钢构件生产的第一道关口是原材料复验。我们会对每批次钢材进行光谱分析,确认Q235B、Q355B等牌号的化学成分达标,同时按GB/T 2975标准取样做拉伸和冲击试验。下料环节优先采用数控火焰切割与等离子切割,切割面粗糙度控制在Ra12.5以内,为后续焊接留出稳定坡口。
焊接与矫正:决定承载力的核心工序
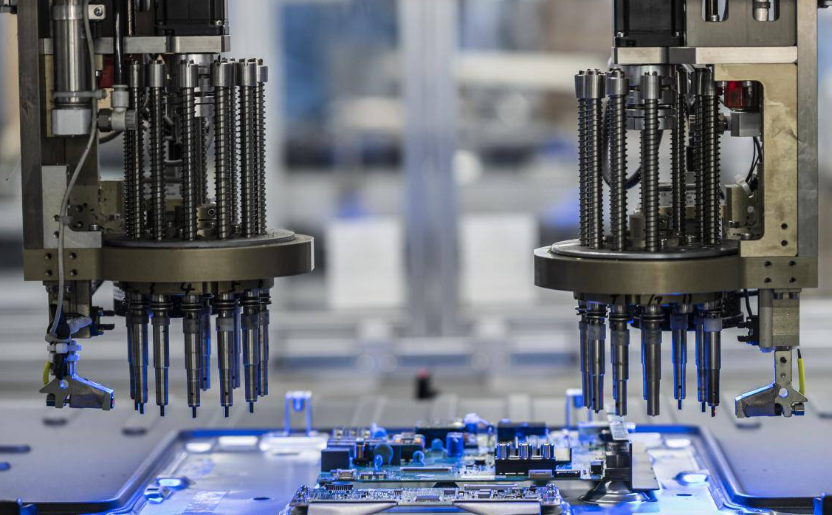
焊接质量直接关系钢构件的疲劳寿命。对于扶梯配件中的桁架类构件,我们采用CO₂气体保护焊打底、埋弧焊盖面的组合工艺,层间温度严格控制在150-250℃。焊后24小时进行100%超声波探伤,二级焊缝合格率须达到98%以上。矫正环节则使用液压矫正机配合火焰矫正,将直线度偏差压至L/1000以内。
- 关键控制点:坡口角度偏差≤±2.5°,错边量≤0.1t且不大于2mm
- 检测手段:焊缝量规、超声波探伤仪、全站仪三维坐标复核
- 记录追溯:每根构件附带唯一编码,关联焊工钢印与探伤报告
选型与品控:采购方该关注什么
采购金属制品时,建议重点核查三项指标:一是工厂是否具备ISO 3834焊接体系认证;二是防腐涂装是否按ISO 12944标准执行,沿海项目需选用C4及以上等级配套方案;三是是否提供第三方力学性能检测报告。江苏仁立金属制品有限公司在扶梯配件与金属配件交付中,随货附送材质证明、探伤记录与涂层测厚数据,方便客户现场验收。
随着装配式建筑与轨道交通维保市场扩容,对高精度钢构件和定制化钢材加工的需求持续上升。把工艺参数固化到每道工序、把质量责任绑定到每个工位,才是稳定交付的底层保障。